Diagnostyka problemów z zanieczyszczeniem kotła: podejście analityki przewidywczej dla zrównoważonej działalności
19 sierpnia 2026 r. /
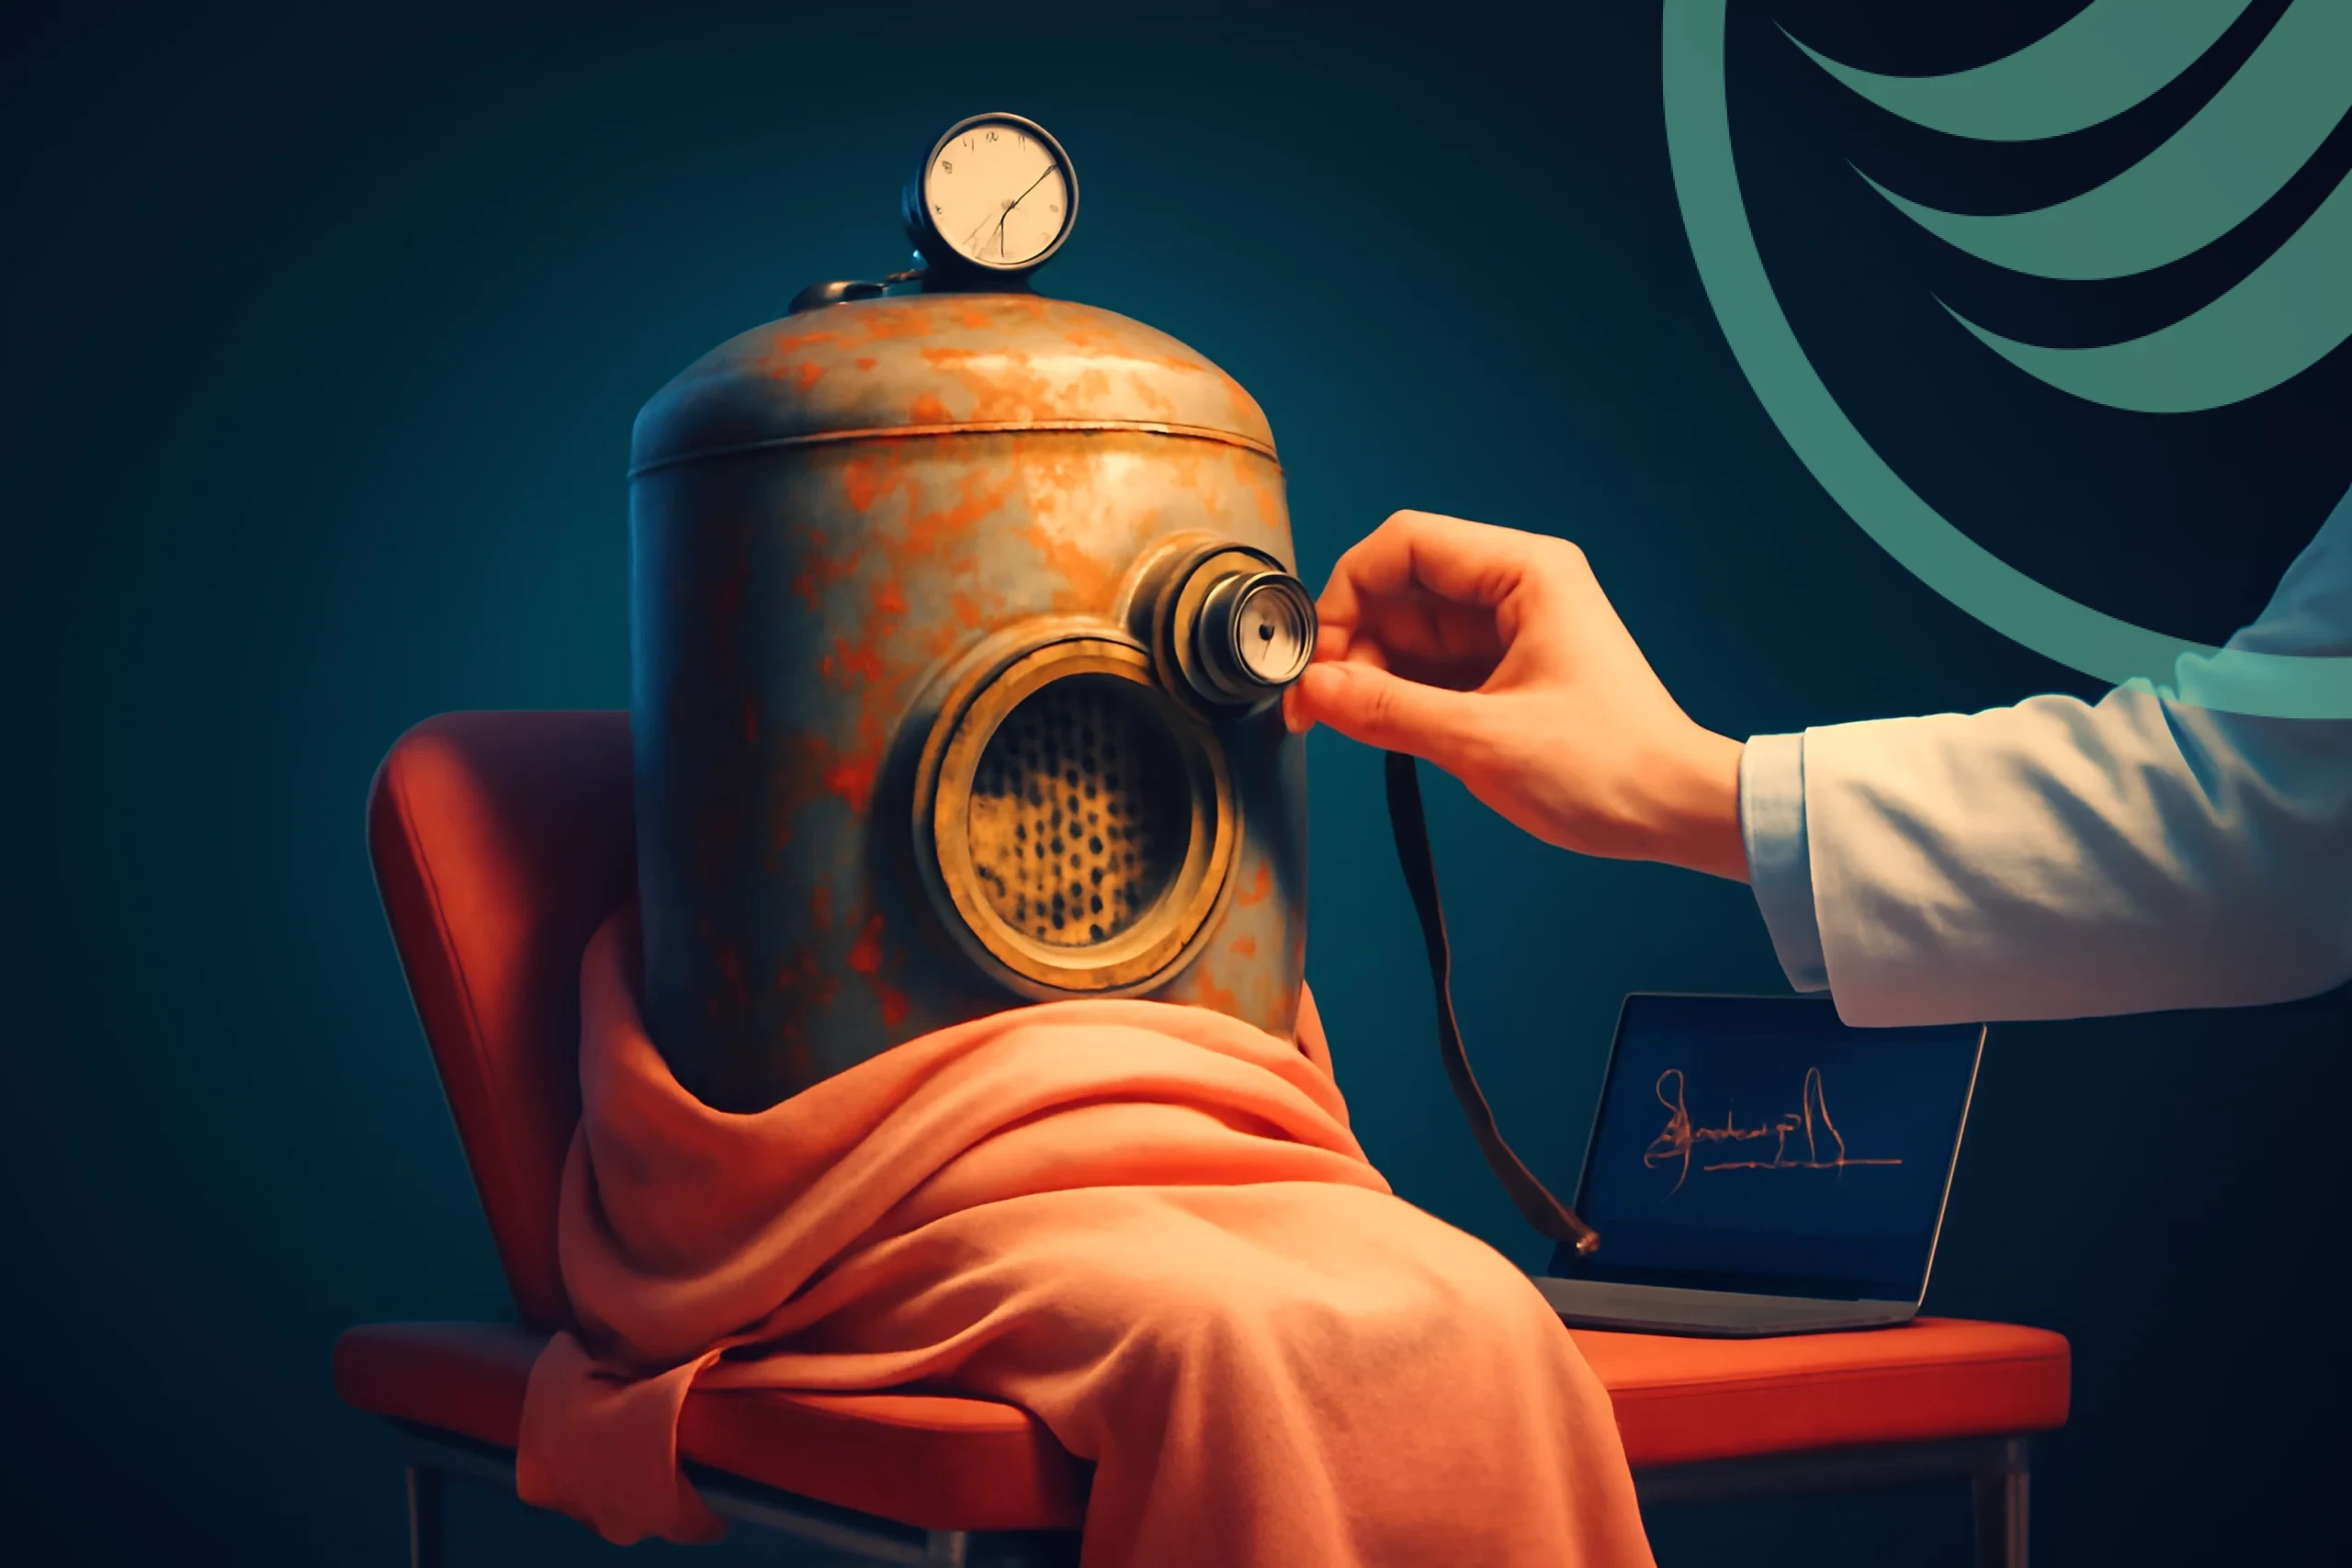
Jest 2 w nocy. Zdzwochnia telefon, budząc cię z drzemki. To dział produkcyjny – główny kotłownik odzyskowy właśnie wykoleił się. Znowu. Wiesz dokładnie, co to oznacza: kolejne nagłe działania, kolejne noce utraty produkcji i kolejne straty finansowe. To brutalna rzeczywistość zarządzania reaktywnym zanieczyszczeniem.
Zanieczyszczenie jest cichym zabójcą wydajności kotła. Zaczyna się ono stopniowo pokrywając kluczowe powierzchnie do transferu ciepła, co zmusza do spalania większej ilości paliwa, by utrzymać wydajność par. Ten reaktywny cykl “poprawiania usterek” prowadzi do rozwoju szeregu problemów: nieplanowanych przestojów, astronomicznych kosztów paliwa, nadmiernego zużycia pary ze względu na nieefektywne odgazowywanie sadzy oraz wzrostu emisji, co zagraża osiągnięciu celów w zakresie zgodności z przepisami i zrównoważonego rozwoju.
Ale co jeśli moglibyście przewidzieć pojawienie się problemu? Co jeśli moglibyście zdiagnozować uszkodzenia w początkowym stadium, długo przed tym, jak doprowadzą one do utraty zdolności operacyjnej? Nadszedł czas na zmianę paradygmatu. Musimy przejść od reagowania na problemy do ich przewidywania, przekształcając analizy predykcyjne z hasła w podstawową strategię zapewniającą przewagę operacyjną. Ten artykuł przedstawia krok po kroku ramy umożliwiające wykorzystanie analizy predykcyjnej, diagnozowanie problemów z uszkodzeniami jeszcze przed ich rozprzestrzenieniem się oraz zapewnienie naprawdę zrównoważonych procesów pracy kotłowych.
Ograniczenia tradycyjnego diagnostyki kotłów
Od dziesięcioleci walczymy z zanieczyszczeniem, mając jedną rękę przywiązaną za plecami. Tradycyjny zestaw narzędzi diagnostycznych ma zasadnicze wady, ponieważ opiera się on na patrzeniu w lusterko wsteczne. Problem widoczny jest dopiero po tym, jak już wyrządził już swoje szkody.
Rozważ stare metody. Kontrole manualne są subiektywne, pracochłonne i możliwe wyłącznie podczas pełnego wyłączenia – co stanowi najdroższy czas na wykrycie problemu. Podstawowe dane czujników, takie jak różnice ciśnienia i temperatury, są jedynie wczesnymi wskaźnikami. W momencie, gdy zauważysz znaczący spadek ciśnienia, już nastąpił spadek wydajności cieplnej, a na miejscu pojawiły się gęste, uporczywe osady. Według czołowych przedstawicieli branży, takich jak ABB, celem nowoczesnego monitoringu jest zidentyfikować nieprawidłowe zachowanie przed wystąpieniem awarii, cel, którego osiągnięcie zaawansowane technologie nie mogą osiągnąć.
Następnie mamy nieefektywność planowanych cykli czyszczenia. Ta metoda oparta na kalendarzu jest podejście ryzykowne, gdyż nie uwzględnia zmiennych czynników, takich jak zmienna jakość paliwa lub zmiany obciążenia kotła. Możesz zbyt często przeprowadzać czyszczenie, marnując ogromne ilości energii i pary wodnej, lub zbyt późno, co doprowadza do pogorszenia wydajności, dopóki nie nadejdzie kolejny planowany cykl czyszczenia. To stały kompromis, który gwarantuje, że nigdy nie będziesz w pełni wydajny.
Ramy diagnostyki prognozującej zanieczyszczeń
Aby wygrać wojnę z zanieczyszczeniem środowiska, potrzebujesz wyższej inteligencji. Musisz widzieć całe pole bitwy w czasie rzeczywistym i przewidywać kolejne ruchy przeciwnika. Oto sprawdzony, pięciostopniowy plan wdrażania strategii analityki przewidywczej, która przekształci twój kotłownik w przejrzysty i zoptymalizowany system.
Krok 1: Pełne zbadanie danych
Nie można przewidzieć tego, czego nie da się zmierzyć. Pierwszym krokiem jest wyjście poza podstawowe wskaźniki i uzyskanie bogatego, wysokiej jakości strumienia danych operacyjnych. Do tego należy zaliczyć temperatury spalin w każdym z oddziałów, prędkości przepływu pary, skład paliwa, obciążenie kotła, dane o aktywacji dmuchawy sadzy oraz nawet dynamicę płynów w czasie rzeczywistym. To podstawa, na której opiera się cały model predykcyjny.
Technologia umożliwiająca to jest systemem zaprojektowanym do niewymagające ingerencji monitorowanie w czasie rzeczywistym. Na przykład:, Acospector™ Process Analytics wykorzystuje aktywną spektroskopię akustyczną do przechwytywania i centralizacji tych istotnych danych bez zakłócania procesu. Ta technologia zapewnia ciągły, wysokiej jakości strumień danych niezbędny do opracowania dokładnego modelu przewidywania, który został zweryfikowany poprzez jego zastosowanie w wymagających środowiskach, takich jak fabryki celulozowych i papierniczych.
Krok 2: Wyznaczanie dynamicznego poziomu wydajności
Po przesyłaniu kompletnych danych następuje kolejny krok – określenie, czym jest “dobra” wydajność. To wymaga stworzenia dynamicznego wskaźnika wydajności, czyli wirtualnego “brata” twojego kotła, który działa w idealnie czystym i optymalnym stanie. To nie jest statyczny wskaźnik; jest to wyrafinowany model, który rozumie, jak powinien się zachowywać twój kotel w różnych obciążeniach, przy różnych rodzajach paliwa oraz w zmiennych warunkach otoczenia.
Ta podstawowa wartość staje się dla Ciebie ostatecznym punktem odniesienia w kwestii zdrowia. Zaawansowane modelowanie, podobnie jak w przypadku techniki symulacji i zarządzania ciepłem stosowane przez firmę Siemens, pozwala systemowi rozróżniać normalne wahania w pracy oraz subtelne objawy prawdziwego problemu. Bez tej inteligentnej podstawy ryzykuje się utonięcie w morzu danych, niezdolne do odróżniania sygnału od szumu.
Krok 3: Realtime wykrywanie anomalii
Tu wyłania się przewidywalność. Algorytmy uczenia maszynowego pracują nieprzerwanie, stale porównując dane operacyjne w czasie rzeczywistym z dynamiczną bazą danych. System jest szkolony w celu wykrywania najmniejszych odchyleń, które stanowią prekursory zanieczyszczeń – sygnały, które poprzedzają krzyki.
Wyobraź sobie wykrycie niewielkiego spadku współczynnika przenoszenia ciepła w określonej sekcji nadciśnieniowej. Jest to anomalia, która byłaby całkowicie niewidoczna dla tradycyjnych systemów monitorowania. Jednak jest to najwcześniejszy możliwy znak ostrzegawczy występowania osadów. Ta zdolność dostrzeganie subtelnych odchyleń, zanim staną się poważnymi problemami jest kluczem do przejścia od reaktywnej do proaktywnej konserwacji.
Krok 4: Analiza przyczyny i wskazanie lokalizacji
Prawdziwy system diagnostyczny nie mówi ci tylko to Masz problem; to ci mówi gdzie i dlaczego. To jest kluczowa różnica między prostym alarmem a przydatnymi informacjami. Model analizy łączy dziesiątki danych, aby ustalić dokładne położenie i prawdopodobną przyczynę zanieczyszczenia.
Na przykład system może wykryć zanieczyszczenie skoncentrowane w ekonomizatorze. Zamiast jedynie wyświetlać ogólny alert o niskiej wydajności, może to powiązać z niedawną zmianą zawartości wilgoci paliwa z biomasy, co sugeruje problem z stabilnością spalania. Integracją danych z specjalistycznych narzędzi, takich jak System wczesnego ostrzegania, Model ten jest w stanie z niezwykłą precyzją wykrywać specyficzne zdarzenia o wysokim ryzyku, zapewniając zespołowi informacje niezbędne do zidentyfikowania przyczyny problemu, a nie jedynie jego objawów.
Krok 5: Od diagnozy do recepty
Ostatni krok zamyka cykl od zrozumienia do działania. System nie tylko diagnozuje, ale i proponuje precyzyjne i ukierunkowane rozwiązanie. To koniec marnotrawnych cykli czyszczenia w całej fabryce i początek chirurgicznej, na żądanie realizowanej konserwacji.
Zamiast uruchomić pełną procedurę czyszczenia sadzy, system może zalecić podjęcie konkretnych działań: Zaimplementuj cykl czyszczenia o dużym wpływie dzięki systemowi HISS® (High Impact Sootblowing System) skoncentrowanemu na zaworze nadciśnieniowym nr 3. Albo może doradzić: Wdrożcie czyszczenie niskofrekencycznym infrasoundem w celu zapobieżenia nagromadzeniu drobnych osadów popiołu w sekcji ekonomizera przed ich zgrzętnieniem.. Ta funkcja precyzyjnego sterowania zapewnia użycie właściwego narzędzia w odpowiednim miejscu i w odpowiednim czasie, maksymalizując efekty pracy przy jednoczesnym minimalizowaniu zużycia zasobów.
Mierzone efekty: połączenie analityki przewidywczej z zrównoważonymi operacjami
Przyjęcie ramowego podejścia predykcyjnego to nie tylko techniczna modernizacja; jest to strategiczny krok, który przynosi wymierne sukcesy biznesowe i środowiskowe. Połączając zorientowane na dane diagnostykę z rzeczywistością operacyjną, tworzysz potężny mechanizm zapewniający wydajność, niezawodność i zrównoważony rozwój.
Większa efektywność energetyczna i zmniejszenie emisji
Najbardziej natychmiastowe efekty widoczne są w wydatkach na paliwo. Dzięki utrzymywaniu czystszych powierzchni transferu ciepła kotłownia działa w sposób bardziej zbliżony do jej wydajności projektowej. To bezpośrednio przekłada się na niższe zużycie paliwa na megawatogodzinę oraz mierzalne obniżenie emisji CO₂, co wzmacnia wydajność ESG i świadczy o prawdziwym zaangażowaniu w zrównoważone działania. Możliwość realizacji Natychmiastowe dostosowywanie parametrów spalania w oparciu o dane w czasie rzeczywistym jest przełomowym rozwiązaniem zarówno pod względem budżetu, jak i wpływu na środowisko.
Optymalizacja zużycia zasobów
Przejście z planowanej do natychmiastowej, ukierunkowanej czyszczenia pozwala na znaczne oszczędności zasobów. Zamiast używać pary w oparciu o kalendarz, czyszczysz na podstawie rzeczywistych warunków w czasie rzeczywistym. Nasi klienci stale obserwują znaczną redukcję zużycia pary do czyszczenia – w niektórych przypadkach nawet o ponad 30%, co pozwala zaoszczędzić zarówno wodę, jak i energię potrzebną do wytworzenia tej pary. Ta optymalizacja przekształca główny koszt operacyjny w źródło oszczędności.
Większa dostępność i długowieczność urządzeń
Wreszcie, predyktywne utrzymanie ruchu stanowi ostateczną ochronę przed katastrofalnymi awariami. Wczesnym wykrywaniem ubytków zapobiega się poważnym uszkodzeniom, które mogą prowadzić do korozji, erozji rur i innych form trwałych uszkodzeń. Ta proaktywna postawa minimalizuje nieplanowane przerwy w pracy oraz wydłuża żywotność najważniejszych komponentów kotła, zabezpieczając aktywa i zapewniając długoterminową niezawodność całego zakładu.
Przyszłość zarządzania kotłami oparta jest na przewidywaniu
Dni bezmyślnego lotu dobiegają końca. Przekroczyliśmy z okresu reaktywnego i nieefektywnego zarządzania zabrudzeniami do nowej ery proaktywnej, inteligentnej i opierającej się na danych diagnostyki. Technologia umożliwiająca obserwowanie procesów wewnątrz obiektu, rozumienie stanu ich zdrowia w czasie rzeczywistym oraz podejmowanie działań z precyzją chirurgiczną już nie jest koncepcją futurystyczną. To praktyczna i niezbędna strategia dla każdego zakładu przemysłowego, który poważnie traktuje kwestie konkurencyjności, niezawodności i zrównoważonego rozwoju.
Nie czekaj na kolejny telefon o 2 w nocy. Zajmij się swoimi operacjami dzięki sile predykcyjnej inteligencji.
Obejrzyj, Heat Management jak proces analizy danych Acospector™ zapewnia wiedzę o danych niezbędną do opracowania strategii prewencyjnego utrzymywania ruchu. Poznaj nasze rozwiązania z zakresu analizy procesów.
Aktualności i artykuły
Holmen Workington increases sustainable power generation with HISS
Holmen Paper Mill in Workington, UK, identified an opportunity [...]
Wywiad z Hansem Ladum-Poulsenem, najnowszą reprezentantką Heat Management stowarzyszenia
Z wieloletnim doświadczeniem w produkcji kotłów i [...]
Innowacyjne narzędzia analityczne procesów: radzenie sobie z problemami związanymi z przewodem do recyklingu kotłów
Twoja kotła odzyskiwania ciepła jest sercem twojej fabryki celulozowej. [...]
Diagnostyka problemów z zanieczyszczeniem kotła: podejście analityki przewidywczej dla zrównoważonej działalności
19 sierpnia 2026 r. /
Jest 2 w nocy. Zdzwochnia telefon, budząc cię z drzemki. To dział produkcyjny – główny kotłownik odzyskowy właśnie wykoleił się. Znowu. Wiesz dokładnie, co to oznacza: kolejne nagłe działania, kolejne noce utraty produkcji i kolejne straty finansowe. To brutalna rzeczywistość zarządzania reaktywnym zanieczyszczeniem.
Zanieczyszczenie jest cichym zabójcą wydajności kotła. Zaczyna się ono stopniowo pokrywając kluczowe powierzchnie do transferu ciepła, co zmusza do spalania większej ilości paliwa, by utrzymać wydajność par. Ten reaktywny cykl “poprawiania usterek” prowadzi do rozwoju szeregu problemów: nieplanowanych przestojów, astronomicznych kosztów paliwa, nadmiernego zużycia pary ze względu na nieefektywne odgazowywanie sadzy oraz wzrostu emisji, co zagraża osiągnięciu celów w zakresie zgodności z przepisami i zrównoważonego rozwoju.
Ale co jeśli moglibyście przewidzieć pojawienie się problemu? Co jeśli moglibyście zdiagnozować uszkodzenia w początkowym stadium, długo przed tym, jak doprowadzą one do utraty zdolności operacyjnej? Nadszedł czas na zmianę paradygmatu. Musimy przejść od reagowania na problemy do ich przewidywania, przekształcając analizy predykcyjne z hasła w podstawową strategię zapewniającą przewagę operacyjną. Ten artykuł przedstawia krok po kroku ramy umożliwiające wykorzystanie analizy predykcyjnej, diagnozowanie problemów z uszkodzeniami jeszcze przed ich rozprzestrzenieniem się oraz zapewnienie naprawdę zrównoważonych procesów pracy kotłowych.
Ograniczenia tradycyjnego diagnostyki kotłów
Od dziesięcioleci walczymy z zanieczyszczeniem, mając jedną rękę przywiązaną za plecami. Tradycyjny zestaw narzędzi diagnostycznych ma zasadnicze wady, ponieważ opiera się on na patrzeniu w lusterko wsteczne. Problem widoczny jest dopiero po tym, jak już wyrządził już swoje szkody.
Rozważ stare metody. Kontrole manualne są subiektywne, pracochłonne i możliwe wyłącznie podczas pełnego wyłączenia – co stanowi najdroższy czas na wykrycie problemu. Podstawowe dane czujników, takie jak różnice ciśnienia i temperatury, są jedynie wczesnymi wskaźnikami. W momencie, gdy zauważysz znaczący spadek ciśnienia, już nastąpił spadek wydajności cieplnej, a na miejscu pojawiły się gęste, uporczywe osady. Według czołowych przedstawicieli branży, takich jak ABB, celem nowoczesnego monitoringu jest zidentyfikować nieprawidłowe zachowanie przed wystąpieniem awarii, cel, którego osiągnięcie zaawansowane technologie nie mogą osiągnąć.
Następnie mamy nieefektywność planowanych cykli czyszczenia. Ta metoda oparta na kalendarzu jest podejście ryzykowne, gdyż nie uwzględnia zmiennych czynników, takich jak zmienna jakość paliwa lub zmiany obciążenia kotła. Możesz zbyt często przeprowadzać czyszczenie, marnując ogromne ilości energii i pary wodnej, lub zbyt późno, co doprowadza do pogorszenia wydajności, dopóki nie nadejdzie kolejny planowany cykl czyszczenia. To stały kompromis, który gwarantuje, że nigdy nie będziesz w pełni wydajny.
Ramy diagnostyki prognozującej zanieczyszczeń
Aby wygrać wojnę z zanieczyszczeniem środowiska, potrzebujesz wyższej inteligencji. Musisz widzieć całe pole bitwy w czasie rzeczywistym i przewidywać kolejne ruchy przeciwnika. Oto sprawdzony, pięciostopniowy plan wdrażania strategii analityki przewidywczej, która przekształci twój kotłownik w przejrzysty i zoptymalizowany system.
Krok 1: Pełne zbadanie danych
Nie można przewidzieć tego, czego nie da się zmierzyć. Pierwszym krokiem jest wyjście poza podstawowe wskaźniki i uzyskanie bogatego, wysokiej jakości strumienia danych operacyjnych. Do tego należy zaliczyć temperatury spalin w każdym z oddziałów, prędkości przepływu pary, skład paliwa, obciążenie kotła, dane o aktywacji dmuchawy sadzy oraz nawet dynamicę płynów w czasie rzeczywistym. To podstawa, na której opiera się cały model predykcyjny.
Technologia umożliwiająca to jest systemem zaprojektowanym do niewymagające ingerencji monitorowanie w czasie rzeczywistym. Na przykład:, Acospector™ Process Analytics wykorzystuje aktywną spektroskopię akustyczną do przechwytywania i centralizacji tych istotnych danych bez zakłócania procesu. Ta technologia zapewnia ciągły, wysokiej jakości strumień danych niezbędny do opracowania dokładnego modelu przewidywania, który został zweryfikowany poprzez jego zastosowanie w wymagających środowiskach, takich jak fabryki celulozowych i papierniczych.
Krok 2: Wyznaczanie dynamicznego poziomu wydajności
Po przesyłaniu kompletnych danych następuje kolejny krok – określenie, czym jest “dobra” wydajność. To wymaga stworzenia dynamicznego wskaźnika wydajności, czyli wirtualnego “brata” twojego kotła, który działa w idealnie czystym i optymalnym stanie. To nie jest statyczny wskaźnik; jest to wyrafinowany model, który rozumie, jak powinien się zachowywać twój kotel w różnych obciążeniach, przy różnych rodzajach paliwa oraz w zmiennych warunkach otoczenia.
Ta podstawowa wartość staje się dla Ciebie ostatecznym punktem odniesienia w kwestii zdrowia. Zaawansowane modelowanie, podobnie jak w przypadku techniki symulacji i zarządzania ciepłem stosowane przez firmę Siemens, pozwala systemowi rozróżniać normalne wahania w pracy oraz subtelne objawy prawdziwego problemu. Bez tej inteligentnej podstawy ryzykuje się utonięcie w morzu danych, niezdolne do odróżniania sygnału od szumu.
Krok 3: Realtime wykrywanie anomalii
Tu wyłania się przewidywalność. Algorytmy uczenia maszynowego pracują nieprzerwanie, stale porównując dane operacyjne w czasie rzeczywistym z dynamiczną bazą danych. System jest szkolony w celu wykrywania najmniejszych odchyleń, które stanowią prekursory zanieczyszczeń – sygnały, które poprzedzają krzyki.
Wyobraź sobie wykrycie niewielkiego spadku współczynnika przenoszenia ciepła w określonej sekcji nadciśnieniowej. Jest to anomalia, która byłaby całkowicie niewidoczna dla tradycyjnych systemów monitorowania. Jednak jest to najwcześniejszy możliwy znak ostrzegawczy występowania osadów. Ta zdolność dostrzeganie subtelnych odchyleń, zanim staną się poważnymi problemami jest kluczem do przejścia od reaktywnej do proaktywnej konserwacji.
Krok 4: Analiza przyczyny i wskazanie lokalizacji
Prawdziwy system diagnostyczny nie mówi ci tylko to Masz problem; to ci mówi gdzie i dlaczego. To jest kluczowa różnica między prostym alarmem a przydatnymi informacjami. Model analizy łączy dziesiątki danych, aby ustalić dokładne położenie i prawdopodobną przyczynę zanieczyszczenia.
Na przykład system może wykryć zanieczyszczenie skoncentrowane w ekonomizatorze. Zamiast jedynie wyświetlać ogólny alert o niskiej wydajności, może to powiązać z niedawną zmianą zawartości wilgoci paliwa z biomasy, co sugeruje problem z stabilnością spalania. Integracją danych z specjalistycznych narzędzi, takich jak System wczesnego ostrzegania, Model ten jest w stanie z niezwykłą precyzją wykrywać specyficzne zdarzenia o wysokim ryzyku, zapewniając zespołowi informacje niezbędne do zidentyfikowania przyczyny problemu, a nie jedynie jego objawów.
Krok 5: Od diagnozy do recepty
Ostatni krok zamyka cykl od zrozumienia do działania. System nie tylko diagnozuje, ale i proponuje precyzyjne i ukierunkowane rozwiązanie. To koniec marnotrawnych cykli czyszczenia w całej fabryce i początek chirurgicznej, na żądanie realizowanej konserwacji.
Zamiast uruchomić pełną procedurę czyszczenia sadzy, system może zalecić podjęcie konkretnych działań: Zaimplementuj cykl czyszczenia o dużym wpływie dzięki systemowi HISS® (High Impact Sootblowing System) skoncentrowanemu na zaworze nadciśnieniowym nr 3. Albo może doradzić: Wdrożcie czyszczenie niskofrekencycznym infrasoundem w celu zapobieżenia nagromadzeniu drobnych osadów popiołu w sekcji ekonomizera przed ich zgrzętnieniem.. Ta funkcja precyzyjnego sterowania zapewnia użycie właściwego narzędzia w odpowiednim miejscu i w odpowiednim czasie, maksymalizując efekty pracy przy jednoczesnym minimalizowaniu zużycia zasobów.
Mierzone efekty: połączenie analityki przewidywczej z zrównoważonymi operacjami
Przyjęcie ramowego podejścia predykcyjnego to nie tylko techniczna modernizacja; jest to strategiczny krok, który przynosi wymierne sukcesy biznesowe i środowiskowe. Połączając zorientowane na dane diagnostykę z rzeczywistością operacyjną, tworzysz potężny mechanizm zapewniający wydajność, niezawodność i zrównoważony rozwój.
Większa efektywność energetyczna i zmniejszenie emisji
Najbardziej natychmiastowe efekty widoczne są w wydatkach na paliwo. Dzięki utrzymywaniu czystszych powierzchni transferu ciepła kotłownia działa w sposób bardziej zbliżony do jej wydajności projektowej. To bezpośrednio przekłada się na niższe zużycie paliwa na megawatogodzinę oraz mierzalne obniżenie emisji CO₂, co wzmacnia wydajność ESG i świadczy o prawdziwym zaangażowaniu w zrównoważone działania. Możliwość realizacji Natychmiastowe dostosowywanie parametrów spalania w oparciu o dane w czasie rzeczywistym jest przełomowym rozwiązaniem zarówno pod względem budżetu, jak i wpływu na środowisko.
Optymalizacja zużycia zasobów
Przejście z planowanej do natychmiastowej, ukierunkowanej czyszczenia pozwala na znaczne oszczędności zasobów. Zamiast używać pary w oparciu o kalendarz, czyszczysz na podstawie rzeczywistych warunków w czasie rzeczywistym. Nasi klienci stale obserwują znaczną redukcję zużycia pary do czyszczenia – w niektórych przypadkach nawet o ponad 30%, co pozwala zaoszczędzić zarówno wodę, jak i energię potrzebną do wytworzenia tej pary. Ta optymalizacja przekształca główny koszt operacyjny w źródło oszczędności.
Większa dostępność i długowieczność urządzeń
Wreszcie, predyktywne utrzymanie ruchu stanowi ostateczną ochronę przed katastrofalnymi awariami. Wczesnym wykrywaniem ubytków zapobiega się poważnym uszkodzeniom, które mogą prowadzić do korozji, erozji rur i innych form trwałych uszkodzeń. Ta proaktywna postawa minimalizuje nieplanowane przerwy w pracy oraz wydłuża żywotność najważniejszych komponentów kotła, zabezpieczając aktywa i zapewniając długoterminową niezawodność całego zakładu.
Przyszłość zarządzania kotłami oparta jest na przewidywaniu
Dni bezmyślnego lotu dobiegają końca. Przekroczyliśmy z okresu reaktywnego i nieefektywnego zarządzania zabrudzeniami do nowej ery proaktywnej, inteligentnej i opierającej się na danych diagnostyki. Technologia umożliwiająca obserwowanie procesów wewnątrz obiektu, rozumienie stanu ich zdrowia w czasie rzeczywistym oraz podejmowanie działań z precyzją chirurgiczną już nie jest koncepcją futurystyczną. To praktyczna i niezbędna strategia dla każdego zakładu przemysłowego, który poważnie traktuje kwestie konkurencyjności, niezawodności i zrównoważonego rozwoju.
Nie czekaj na kolejny telefon o 2 w nocy. Zajmij się swoimi operacjami dzięki sile predykcyjnej inteligencji.
Obejrzyj, Heat Management jak proces analizy danych Acospector™ zapewnia wiedzę o danych niezbędną do opracowania strategii prewencyjnego utrzymywania ruchu. Poznaj nasze rozwiązania z zakresu analizy procesów.
Aktualności i artykuły
Holmen Workington increases sustainable power generation with HISS
Holmen Paper Mill in Workington, UK, identified an opportunity [...]
Wywiad z Hansem Ladum-Poulsenem, najnowszą reprezentantką Heat Management stowarzyszenia
Z wieloletnim doświadczeniem w produkcji kotłów i [...]
Innowacyjne narzędzia analityczne procesów: radzenie sobie z problemami związanymi z przewodem do recyklingu kotłów
Twoja kotła odzyskiwania ciepła jest sercem twojej fabryki celulozowej. [...]