Diagnóstico de problemas de contaminación de los calderos: un enfoque de análisis predictivo para operaciones sostenibles
19 de agosto de 2026 /
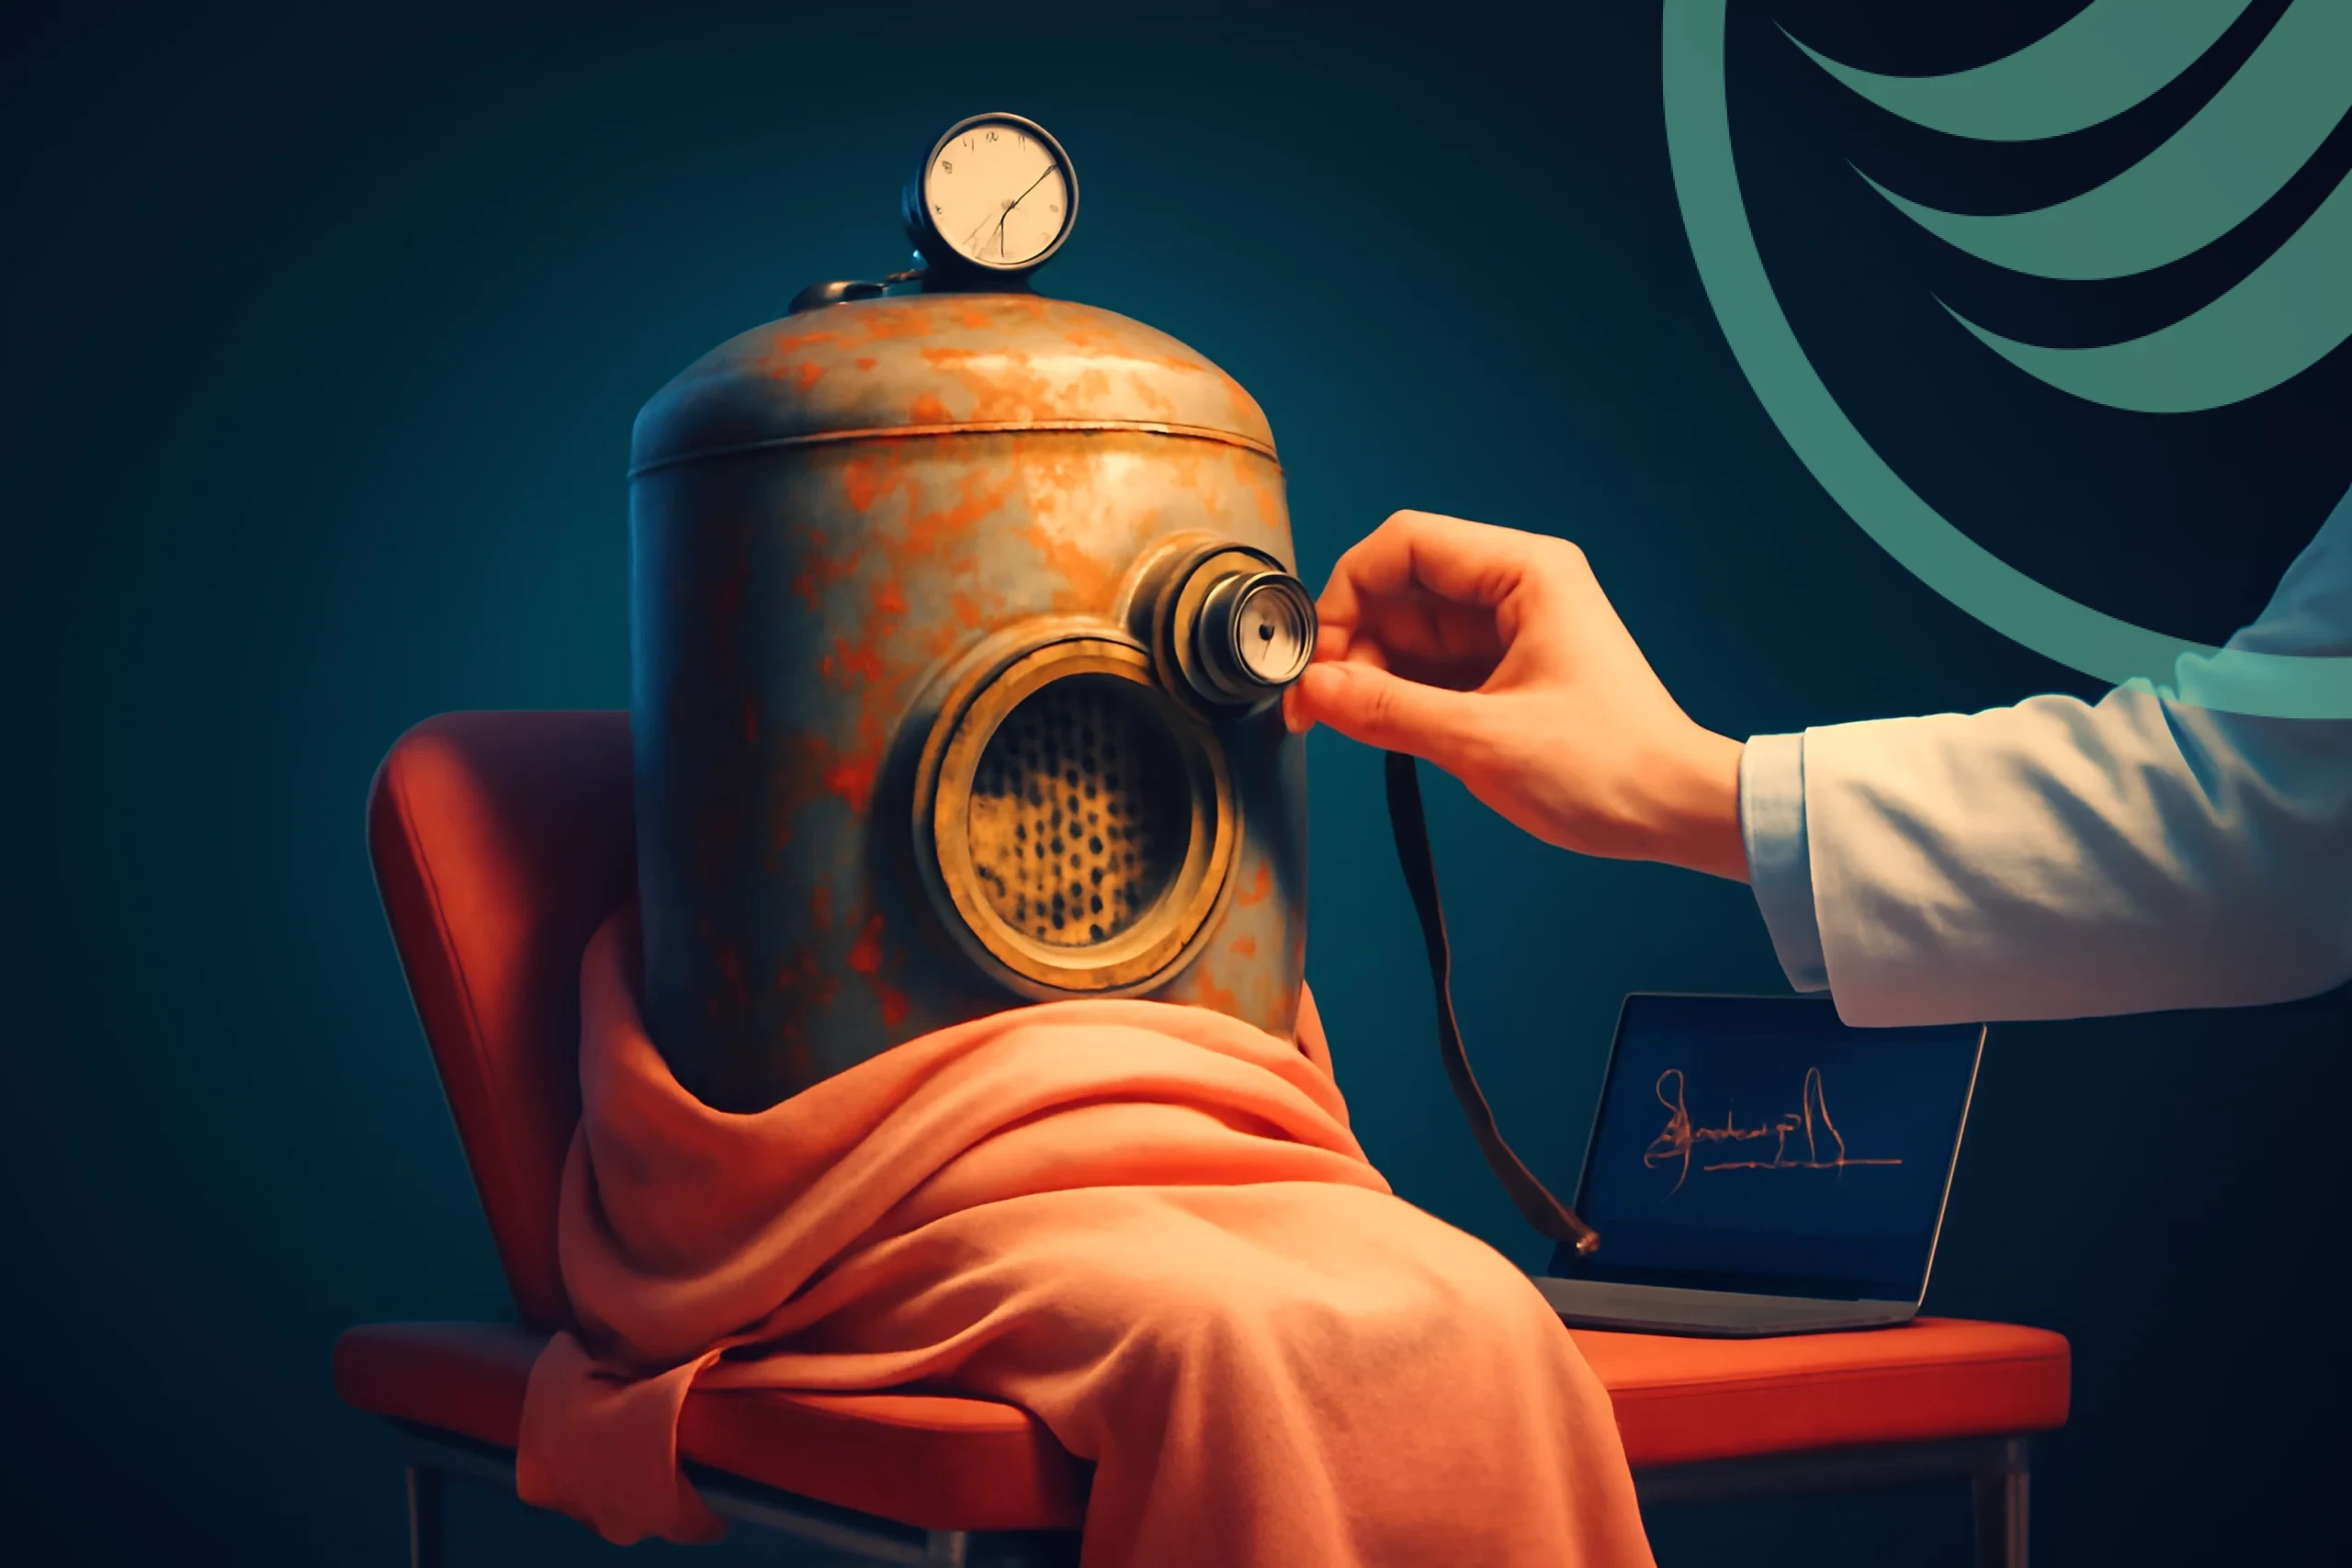
Son las 2 de la mañana. El teléfono suena, despertándote. Es el pabellón de plantas —el caldero principal de recuperación se ha averiado de nuevo—. Sabes exactamente lo que significa esto: otra carrera frenética, otra noche de pérdida de producción y otro golpe en tus resultados financieros. Esta es la brutal realidad del manejo de la contaminación reactiva.
La corrosión es el asesino silencioso de la eficiencia de los calderos. Se infiltra, recubriendo las superficies vitales para la transferencia de calor, lo que te obliga a quemar más combustible para mantener la producción de vapor. Este ciclo reactivo de “arreglo cuando se produce un fallo” conduce a una cascada de fallos: tiempo de inactividad no planificado, costos de combustible astronómicos, un consumo excesivo de vapor debido a una ventilación de la llama ineficiente y un aumento de las emisiones que pone en riesgo sus objetivos de cumplimiento y sostenibilidad.
Pero ¿qué sucedería si pudiéramos prever el fallo antes de que afecte nuestras operaciones? ¿Qué pasaría si pudiéramos diagnosticar el fallo en sus primeras etapas, mucho antes de que lo incapacite? Es hora de cambiar el paradigma. Debemos pasar de una actitud reactiva ante los problemas a una actitud predictiva, transformando la analítica predictiva de una simple frase a una estrategia fundamental para dominar la operación. Este artículo proporciona un marco paso a paso para aprovechar la analítica predictiva, diagnosticar los problemas de fallo antes de que se agraven y desbloquear operaciones de calderas verdaderamente sostenibles.
Las limitaciones de los sistemas de diagnóstico tradicionales de calderas
Durante décadas, hemos estado luchando contra la contaminación con una mano atada detrás de nuestras espaldas. La herramienta de diagnóstico tradicional es fundamentalmente defectuosa porque se basa en mirar hacia atrás. Solo vemos el problema después de que ya haya causado daño.
Considere los métodos tradicionales. Las inspecciones manuales son subjetivas, requieren mucha mano de obra y solo son posibles durante una parada total de la planta, lo que supone el momento más costoso para detectar un problema. Los datos básicos del sensor, como las diferencias de presión y temperatura, son indicadores tardíos. Para cuando se observe una caída significativa de la presión, la eficiencia térmica ya habrá disminuido considerablemente y se habrán formado depósitos gruesos y persistentes. Según líderes del sector como ABB, el objetivo de la monitorización moderna es detectar comportamientos anormales antes de que ocurran los fallos, Un objetivo que los indicadores de retroceso simplemente no pueden alcanzar.
Luego está la ineficiencia de los ciclos de limpieza programados. Este enfoque basado en un calendario es una apuesta arriesgada, ya que no tiene en cuenta variables dinámicas como la fluctuación de la calidad del combustible o los cambios en la carga del caldero. O limpian demasiado a menudo, desperdiciando cantidades ingentes de energía y vapor, o limpian demasiado tarde, permitiendo que el rendimiento se degrade hasta el próximo ciclo programado. Es un compromiso constante que garantiza que nunca se obtendrá un rendimiento óptimo.
Un marco para el diagnóstico predictivo de la contaminación
Para ganar la guerra contra el fraude, se necesita inteligencia superior. Es necesario ver todo el campo de batalla en tiempo real y anticipar la próxima acción del enemigo. Aquí hay un marco de cinco pasos comprobado para implementar una estrategia de análisis predictivo que convierte a su caldera en un activo transparente y optimizado.
Paso 1: Acopio integral de datos
No se puede predecir lo que no se puede medir. El primer paso consiste en ir más allá de las métricas básicas y capturar un flujo de datos operativos rico y de alta fidelidad. Esto incluye las temperaturas de los gases de combustión en cada sección, las velocidades de flujo de vapor, la composición del combustible, la carga del caldero, los datos de activación de los ventiladores de hollín e incluso la dinámica de fluidos en tiempo real. Este es el fundamento sobre el que se construye todo el modelo predictivo.
La tecnología que hace posible esto es un sistema diseñado para monitorización no intrusiva en tiempo real. Por ejemplo, Acospector™ Process Analytics utiliza la espectroscopía acústica activa para capturar y centralizar estos datos críticos sin interrumpir el proceso. Esta tecnología proporciona una corriente de datos continua y de alta calidad esencial para construir un modelo predictivo preciso, un concepto validado por su uso en entornos exigentes como las fábricas de pasta y papel.
Pas 2: Establecer una línea de base de rendimiento dinámica
Con la llegada de datos completos, el siguiente paso consiste en definir qué significa “bueno”. Esto implica crear una línea de rendimiento dinámica, esencialmente un “gemelo digital” de tu caldera que funcione en un estado perfectamente limpio y óptimo. No se trata de un número estático; se trata de un modelo sofisticado que entiende cómo debería comportarse tu caldera bajo diferentes cargas, con diversos tipos de combustible y en condiciones ambientales cambiantes.
Esta línea de base se convierte en su punto de referencia definitivo para la salud. Modelado avanzado, similar al técnicas de simulación y gestión del calor utilizadas por Siemens, permite al sistema diferenciar entre las fluctuaciones operacionales normales y el inicio sutil de un problema real. Sin este nivel de referencia inteligente, se corre el riesgo de sumergirse en un mar de datos, incapaz de distinguir la señal del ruido.
Paso 3: Detención de anomalías en tiempo real
Aquí es donde se pone en marcha el poder predictivo. Los algoritmos de aprendizaje automático trabajan las 24 horas del día, comparando continuamente los datos operativos en tiempo real con su línea de base dinámica. El sistema se ha entrenado para identificar los más leves desvíos que son los precursores de la contaminación —los susurros antes del grito—.
Imaginemos detectar un descenso fraccionado del coeficiente de transferencia de calor en una sección específica de un supercalentador. Se trata de una anomalía que sería completamente invisible para los sistemas de monitorización tradicionales. Sin embargo, es el primer signo de alerta posible de la formación de depósitos. Esta capacidad detectar desviaciones sutiles antes de que se conviertan en problemas graves Es la clave para pasar de un mantenimiento reactivo a un proactivo.
Pas 4: Análisis de la causa raíz y localización
Un verdadero sistema de diagnóstico no solo te dice aquello Tienes un problema; te lo dice ¿Dónde? y ¿por qué?. Esta es la diferencia crucial entre una alarma simple y la inteligencia útil para actuar. El modelo de análisis correlaciona docenas de datos para localizar con precisión la ubicación exacta y la causa probable del problema de la obstrucción.
Por ejemplo, el sistema podría detectar la acumulación de suciedad en el economizador. En lugar de simplemente mostrar una alerta general de “baja eficiencia”, podría correlacionarlo con un cambio reciente en el contenido de humedad del combustible de biomasa, lo que sugeriría un problema de estabilidad de la combustión. Al integrar datos de herramientas especializadas como Sistema de Alerta Temprana de Arrastre, Con este modelo, es posible diagnosticar eventos específicos de alto riesgo con una precisión increíble, lo que permite a tu equipo obtener la información necesaria para solucionar la causa subyacente, y no solo el síntoma.
Paso 5: Del diagnóstico a la prescripción
La última etapa cierra el ciclo desde la información hasta la acción. El sistema no solo diagnostica; también prescribe una solución precisa y específica. Esto pone fin a los desmedidos ciclos de limpieza en toda la planta y da inicio a un mantenimiento quirúrgico y a pedido.
En lugar de iniciar una secuencia completa de aspiración de hollín, el sistema podría recomendar una acción específica: Inicie un ciclo de limpieza de alto impacto con el HISS® (Sistema de Soplado de Humo de Alto Impacto) enfocado en el calentador de supercalentamiento 3. O bien, podría aconsejar: Implementar la limpieza de infrasonidos de baja frecuencia para evitar la acumulación de ceniza fina en la sección del economizador antes de que se solidifique.. Esta capacidad prescriptiva garantiza que utilice la herramienta adecuada en el lugar adecuado en el momento adecuado, maximizando el impacto y minimizando el consumo de recursos.
El impacto medible: vinculando la analítica predictiva a las operaciones sostenibles
Adopta un marco predictivo no solo es una mejora técnica; es un paso estratégico que ofrece victorias tangibles en el ámbito empresarial y medioambiental. Al conectar el diagnóstico basado en datos con la realidad operativa, se crea un potente motor de eficiencia, fiabilidad y sostenibilidad.
Mayor eficiencia energética y reducción de las emisiones
El impacto más inmediato se produce en su factura de combustible. Al mantener superficies de transferencia de calor más limpias, su caldera funciona de forma constante más cercana a su eficiencia de diseño. Esto se traduce directamente en un consumo de combustible más bajo por megavatio-hora y una reducción cuantificable de las emisiones de CO₂, lo que fortalece su rendimiento ESG y demuestra un compromiso real con operaciones sostenibles. La capacidad de tomar decisiones ajustes inmediatos de la combustión basados en datos en tiempo real es un cambio de juego tanto para su presupuesto como para su huella de carbono.
Optimización del consumo de recursos
La transición de la limpieza programada a la personalizada y dirigida permite ahorrar una cantidad enorme de recursos. En lugar de utilizar vapor según un calendario, se limpia según las condiciones reales y en tiempo real. Nuestros clientes constatan constantemente una reducción significativa en el consumo de vapor para la limpieza: en algunos casos, hasta un 30%. Esto permite ahorrar tanto el agua como la energía necesarias para producir ese vapor. Esta optimización convierte un importante centro de costos operativos en una fuente de ahorro.
Mayor tiempo de actividad y longevidad de los activos
Por último, el mantenimiento predictivo es la última defensa contra los fallos catastróficos. Al detectar la acumulación de suciedad a tiempo, se pueden evitar los aumentos bruscos que pueden provocar corrosión, erosión de los tubos y otras formas de daño permanente. Este enfoque proactivo minimiza los paros no planificados y prolonga la vida útil de los componentes más críticos de la caldera, protegiendo los activos y garantizando la fiabilidad a largo plazo de toda la planta.
El futuro de la gestión de los calderos está basado en la predicción
Los días de volar a ciegas han terminado. Hemos pasado de un mundo de gestión reactiva e ineficiente de la contaminación a una nueva era de diagnóstico proactivo, inteligente y basado en datos. La tecnología para visualizar el interior de su proceso, comprender su estado de salud en tiempo real y actuar con precisión quirúrgica ya no es un concepto futurista. Es una estrategia práctica y esencial para cualquier planta industrial que se comprometa con su competitividad, fiabilidad y sostenibilidad.
No esperes a la próxima llamada a las 2 de la mañana. Tome el control de sus operaciones con el poder de la inteligencia predictiva.
Descubra cómo Heat Management el proceso de análisis de Acospector™ proporciona la inteligencia de datos para impulsar una estrategia de mantenimiento predictivo. Explora nuestras soluciones de análisis de procesos.
Últimas noticias y artículos
Holmen Workington increases sustainable power generation with HISS
Holmen Paper Mill in Workington, UK, identified an opportunity [...]
Entrevista con Hans Ladum-Poulsen, el nuevo representante de la Heat Management organización
Con muchos años de experiencia en la industria de los calderos y [...]
Analítica de procesos innovadora: Abordando los desafíos de arrastre en la caldera de recuperación
Su caldera de recuperación es el corazón de su planta de celulosa.
Diagnóstico de problemas de contaminación de los calderos: un enfoque de análisis predictivo para operaciones sostenibles
19 de agosto de 2026 /
Son las 2 de la mañana. El teléfono suena, despertándote. Es el pabellón de plantas —el caldero principal de recuperación se ha averiado de nuevo—. Sabes exactamente lo que significa esto: otra carrera frenética, otra noche de pérdida de producción y otro golpe en tus resultados financieros. Esta es la brutal realidad del manejo de la contaminación reactiva.
La corrosión es el asesino silencioso de la eficiencia de los calderos. Se infiltra, recubriendo las superficies vitales para la transferencia de calor, lo que te obliga a quemar más combustible para mantener la producción de vapor. Este ciclo reactivo de “arreglo cuando se produce un fallo” conduce a una cascada de fallos: tiempo de inactividad no planificado, costos de combustible astronómicos, un consumo excesivo de vapor debido a una ventilación de la llama ineficiente y un aumento de las emisiones que pone en riesgo sus objetivos de cumplimiento y sostenibilidad.
Pero ¿qué sucedería si pudiéramos prever el fallo antes de que afecte nuestras operaciones? ¿Qué pasaría si pudiéramos diagnosticar el fallo en sus primeras etapas, mucho antes de que lo incapacite? Es hora de cambiar el paradigma. Debemos pasar de una actitud reactiva ante los problemas a una actitud predictiva, transformando la analítica predictiva de una simple frase a una estrategia fundamental para dominar la operación. Este artículo proporciona un marco paso a paso para aprovechar la analítica predictiva, diagnosticar los problemas de fallo antes de que se agraven y desbloquear operaciones de calderas verdaderamente sostenibles.
Las limitaciones de los sistemas de diagnóstico tradicionales de calderas
Durante décadas, hemos estado luchando contra la contaminación con una mano atada detrás de nuestras espaldas. La herramienta de diagnóstico tradicional es fundamentalmente defectuosa porque se basa en mirar hacia atrás. Solo vemos el problema después de que ya haya causado daño.
Considere los métodos tradicionales. Las inspecciones manuales son subjetivas, requieren mucha mano de obra y solo son posibles durante una parada total de la planta, lo que supone el momento más costoso para detectar un problema. Los datos básicos del sensor, como las diferencias de presión y temperatura, son indicadores tardíos. Para cuando se observe una caída significativa de la presión, la eficiencia térmica ya habrá disminuido considerablemente y se habrán formado depósitos gruesos y persistentes. Según líderes del sector como ABB, el objetivo de la monitorización moderna es detectar comportamientos anormales antes de que ocurran los fallos, Un objetivo que los indicadores de retroceso simplemente no pueden alcanzar.
Luego está la ineficiencia de los ciclos de limpieza programados. Este enfoque basado en un calendario es una apuesta arriesgada, ya que no tiene en cuenta variables dinámicas como la fluctuación de la calidad del combustible o los cambios en la carga del caldero. O limpian demasiado a menudo, desperdiciando cantidades ingentes de energía y vapor, o limpian demasiado tarde, permitiendo que el rendimiento se degrade hasta el próximo ciclo programado. Es un compromiso constante que garantiza que nunca se obtendrá un rendimiento óptimo.
Un marco para el diagnóstico predictivo de la contaminación
Para ganar la guerra contra el fraude, se necesita inteligencia superior. Es necesario ver todo el campo de batalla en tiempo real y anticipar la próxima acción del enemigo. Aquí hay un marco de cinco pasos comprobado para implementar una estrategia de análisis predictivo que convierte a su caldera en un activo transparente y optimizado.
Paso 1: Acopio integral de datos
No se puede predecir lo que no se puede medir. El primer paso consiste en ir más allá de las métricas básicas y capturar un flujo de datos operativos rico y de alta fidelidad. Esto incluye las temperaturas de los gases de combustión en cada sección, las velocidades de flujo de vapor, la composición del combustible, la carga del caldero, los datos de activación de los ventiladores de hollín e incluso la dinámica de fluidos en tiempo real. Este es el fundamento sobre el que se construye todo el modelo predictivo.
La tecnología que hace posible esto es un sistema diseñado para monitorización no intrusiva en tiempo real. Por ejemplo, Acospector™ Process Analytics utiliza la espectroscopía acústica activa para capturar y centralizar estos datos críticos sin interrumpir el proceso. Esta tecnología proporciona una corriente de datos continua y de alta calidad esencial para construir un modelo predictivo preciso, un concepto validado por su uso en entornos exigentes como las fábricas de pasta y papel.
Pas 2: Establecer una línea de base de rendimiento dinámica
Con la llegada de datos completos, el siguiente paso consiste en definir qué significa “bueno”. Esto implica crear una línea de rendimiento dinámica, esencialmente un “gemelo digital” de tu caldera que funcione en un estado perfectamente limpio y óptimo. No se trata de un número estático; se trata de un modelo sofisticado que entiende cómo debería comportarse tu caldera bajo diferentes cargas, con diversos tipos de combustible y en condiciones ambientales cambiantes.
Esta línea de base se convierte en su punto de referencia definitivo para la salud. Modelado avanzado, similar al técnicas de simulación y gestión del calor utilizadas por Siemens, permite al sistema diferenciar entre las fluctuaciones operacionales normales y el inicio sutil de un problema real. Sin este nivel de referencia inteligente, se corre el riesgo de sumergirse en un mar de datos, incapaz de distinguir la señal del ruido.
Paso 3: Detención de anomalías en tiempo real
Aquí es donde se pone en marcha el poder predictivo. Los algoritmos de aprendizaje automático trabajan las 24 horas del día, comparando continuamente los datos operativos en tiempo real con su línea de base dinámica. El sistema se ha entrenado para identificar los más leves desvíos que son los precursores de la contaminación —los susurros antes del grito—.
Imaginemos detectar un descenso fraccionado del coeficiente de transferencia de calor en una sección específica de un supercalentador. Se trata de una anomalía que sería completamente invisible para los sistemas de monitorización tradicionales. Sin embargo, es el primer signo de alerta posible de la formación de depósitos. Esta capacidad detectar desviaciones sutiles antes de que se conviertan en problemas graves Es la clave para pasar de un mantenimiento reactivo a un proactivo.
Pas 4: Análisis de la causa raíz y localización
Un verdadero sistema de diagnóstico no solo te dice aquello Tienes un problema; te lo dice ¿Dónde? y ¿por qué?. Esta es la diferencia crucial entre una alarma simple y la inteligencia útil para actuar. El modelo de análisis correlaciona docenas de datos para localizar con precisión la ubicación exacta y la causa probable del problema de la obstrucción.
Por ejemplo, el sistema podría detectar la acumulación de suciedad en el economizador. En lugar de simplemente mostrar una alerta general de “baja eficiencia”, podría correlacionarlo con un cambio reciente en el contenido de humedad del combustible de biomasa, lo que sugeriría un problema de estabilidad de la combustión. Al integrar datos de herramientas especializadas como Sistema de Alerta Temprana de Arrastre, Con este modelo, es posible diagnosticar eventos específicos de alto riesgo con una precisión increíble, lo que permite a tu equipo obtener la información necesaria para solucionar la causa subyacente, y no solo el síntoma.
Paso 5: Del diagnóstico a la prescripción
La última etapa cierra el ciclo desde la información hasta la acción. El sistema no solo diagnostica; también prescribe una solución precisa y específica. Esto pone fin a los desmedidos ciclos de limpieza en toda la planta y da inicio a un mantenimiento quirúrgico y a pedido.
En lugar de iniciar una secuencia completa de aspiración de hollín, el sistema podría recomendar una acción específica: Inicie un ciclo de limpieza de alto impacto con el HISS® (Sistema de Soplado de Humo de Alto Impacto) enfocado en el calentador de supercalentamiento 3. O bien, podría aconsejar: Implementar la limpieza de infrasonidos de baja frecuencia para evitar la acumulación de ceniza fina en la sección del economizador antes de que se solidifique.. Esta capacidad prescriptiva garantiza que utilice la herramienta adecuada en el lugar adecuado en el momento adecuado, maximizando el impacto y minimizando el consumo de recursos.
El impacto medible: vinculando la analítica predictiva a las operaciones sostenibles
Adopta un marco predictivo no solo es una mejora técnica; es un paso estratégico que ofrece victorias tangibles en el ámbito empresarial y medioambiental. Al conectar el diagnóstico basado en datos con la realidad operativa, se crea un potente motor de eficiencia, fiabilidad y sostenibilidad.
Mayor eficiencia energética y reducción de las emisiones
El impacto más inmediato se produce en su factura de combustible. Al mantener superficies de transferencia de calor más limpias, su caldera funciona de forma constante más cercana a su eficiencia de diseño. Esto se traduce directamente en un consumo de combustible más bajo por megavatio-hora y una reducción cuantificable de las emisiones de CO₂, lo que fortalece su rendimiento ESG y demuestra un compromiso real con operaciones sostenibles. La capacidad de tomar decisiones ajustes inmediatos de la combustión basados en datos en tiempo real es un cambio de juego tanto para su presupuesto como para su huella de carbono.
Optimización del consumo de recursos
La transición de la limpieza programada a la personalizada y dirigida permite ahorrar una cantidad enorme de recursos. En lugar de utilizar vapor según un calendario, se limpia según las condiciones reales y en tiempo real. Nuestros clientes constatan constantemente una reducción significativa en el consumo de vapor para la limpieza: en algunos casos, hasta un 30%. Esto permite ahorrar tanto el agua como la energía necesarias para producir ese vapor. Esta optimización convierte un importante centro de costos operativos en una fuente de ahorro.
Mayor tiempo de actividad y longevidad de los activos
Por último, el mantenimiento predictivo es la última defensa contra los fallos catastróficos. Al detectar la acumulación de suciedad a tiempo, se pueden evitar los aumentos bruscos que pueden provocar corrosión, erosión de los tubos y otras formas de daño permanente. Este enfoque proactivo minimiza los paros no planificados y prolonga la vida útil de los componentes más críticos de la caldera, protegiendo los activos y garantizando la fiabilidad a largo plazo de toda la planta.
El futuro de la gestión de los calderos está basado en la predicción
Los días de volar a ciegas han terminado. Hemos pasado de un mundo de gestión reactiva e ineficiente de la contaminación a una nueva era de diagnóstico proactivo, inteligente y basado en datos. La tecnología para visualizar el interior de su proceso, comprender su estado de salud en tiempo real y actuar con precisión quirúrgica ya no es un concepto futurista. Es una estrategia práctica y esencial para cualquier planta industrial que se comprometa con su competitividad, fiabilidad y sostenibilidad.
No esperes a la próxima llamada a las 2 de la mañana. Tome el control de sus operaciones con el poder de la inteligencia predictiva.
Descubra cómo Heat Management el proceso de análisis de Acospector™ proporciona la inteligencia de datos para impulsar una estrategia de mantenimiento predictivo. Explora nuestras soluciones de análisis de procesos.
Últimas noticias y artículos
Holmen Workington increases sustainable power generation with HISS
Holmen Paper Mill in Workington, UK, identified an opportunity [...]
Entrevista con Hans Ladum-Poulsen, el nuevo representante de la Heat Management organización
Con muchos años de experiencia en la industria de los calderos y [...]
Analítica de procesos innovadora: Abordando los desafíos de arrastre en la caldera de recuperación
Su caldera de recuperación es el corazón de su planta de celulosa.